医用护目镜制造全解析:从材料工艺到出口合规的产业观察
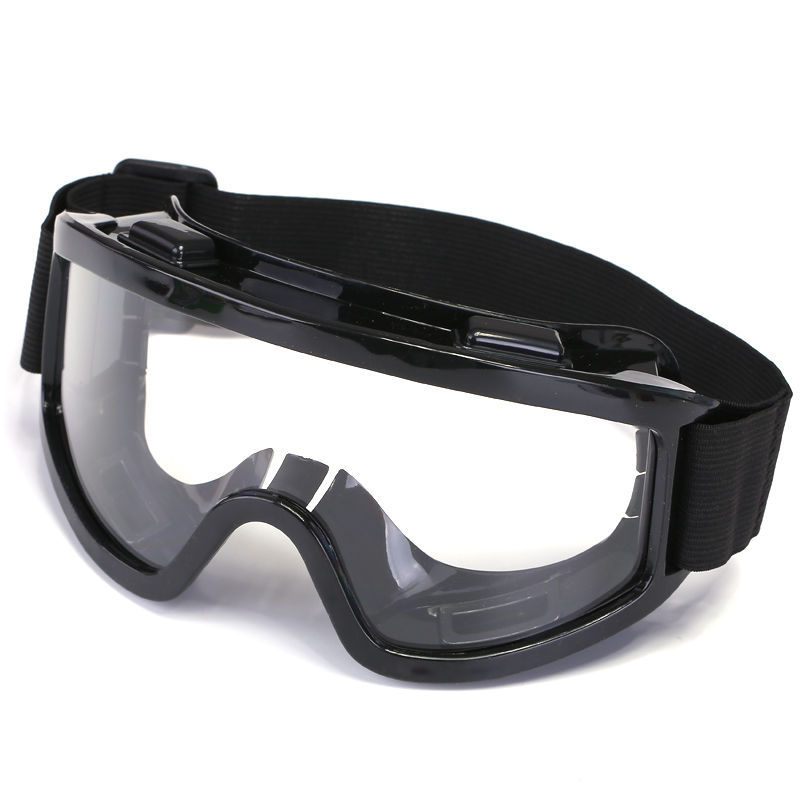
在医疗防护用品体系中,医用护目镜长期处于"低关注度、高专业门槛"的位置。相较于口罩的全民认知度,护目镜的产品标准、材料选型与检测流程往往被外界简化理解。本文结合制造端的实际数据与行业规范,对医用护目镜的生产逻辑与市场格局做一次系统性梳理。
一、产品定位:护目镜与隔离面罩的功能边界
医用护目镜与医用隔离面罩常被并列讨论,但两者在防护机理上存在明确差异。护目镜通过密闭式镜框与面部贴合,形成相对封闭的微环境,主要阻断飞沫、血液溅射及气溶胶对眼结膜的侵入;隔离面罩则依靠大面积透明片体阻挡正面飞溅物,视野更广但四周开放。临床场景中,发热门诊、核酸采样等高风险操作多要求护目镜达到二级以上密封等级,而普通陪护、分诊环节使用隔离面罩即可满足基础防护需求。
从制造角度看,护目镜的结构复杂度显著高于面罩,涉及镜片成型、镜框注塑、密封条装配、头带调节机构等十余道工序,这也是护目镜出厂价通常为同规格隔离面罩2至4倍的原因所在。
二、材料与工艺:决定防护性能的关键变量
镜片是护目镜的核心部件。目前主流方案为医用级聚碳酸酯(PC)注塑成型,其透光率可达89%以上,抗冲击强度约为普通亚克力的200倍,符合GB 14866-2006《个人用眼护具技术要求》中对高速粒子冲击的测试要求。部分高端产品会在PC基材表面增加防雾涂层,通过亲水基团降低水汽凝结概率,实测在35℃、相对湿度80%环境下可持续防雾4小时以上。
镜框材料多选用医用软质PVC或TPE,需同时满足柔韧性、耐化学消毒剂腐蚀与生物相容性三项指标。密封条则普遍采用硅胶或EVA泡棉,其压缩永久变形率直接影响佩戴时的面部贴合度。值得注意的是,环氧乙烷灭菌环节对材料耐温耐湿性能提出额外要求,部分低价产品在此环节出现镜框变形、涂层脱落,正是材料选型不达标所致。
三、检测体系与质量控制的现实挑战
医用护目镜出厂前需通过多项强制性检测,包括抗冲击性能、视野范围、密封性、防雾性能及生物相容性评价。以密封性测试为例,行业通行做法是采用头模模拟佩戴后注入示踪气体,检测泄漏率是否低于标准阈值。据部分第三方检测机构公开数据,中小型厂家送检样品的一次通过率约为七成,未通过项集中在防雾持久性与头带连接强度两个环节。
质量控制难点在于批量一致性。注塑工艺中模具温度、保压时间的微小波动都会影响镜片光学畸变,而光学畸变超标的护目镜在长时间佩戴后易引发视觉疲劳,这在手术室、ICU等连续作业场景中尤为敏感。因此,具备规模优势的护目镜生产厂家普遍配置在线光学检测设备,对每批次产品进行抽检追溯。
四、出口市场与定制化趋势
从贸易数据看,我国医用防护面罩及护目镜类产品出口覆盖全球一百多个国家和地区,欧盟CE认证(EN 166标准)与美国FDA注册是进入主流市场的两项基础门槛。近年海外采购方对定制化需求明显上升,涉及镜框颜色、头带标识、包装语言及灭菌方式等多个维度,这对隔离面罩批发与护目镜定制供应商的柔性生产能力提出更高要求。
价格方面,医用面罩价格受原材料波动影响较大,PC粒子与医用PVC的采购成本变化会在一至两个月内传导至成品报价。采购方在比价时,宜将检测报告完整性、灭菌方式合规性与批次追溯能力纳入综合评估,而非单纯以单价作为决策依据。
总体而言,医用护目镜虽属医疗防护用品中的细分品类,但其材料科学、精密注塑与合规检测的交叉属性,决定了这一领域的技术沉淀难以短期速成。对于医疗防护用品制造企业而言,持续投入检测能力建设与工艺稳定性优化,才是穿越市场周期的根本路径。